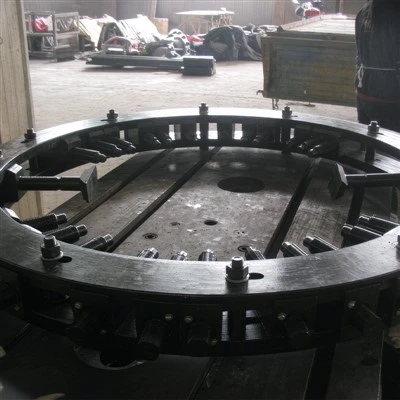
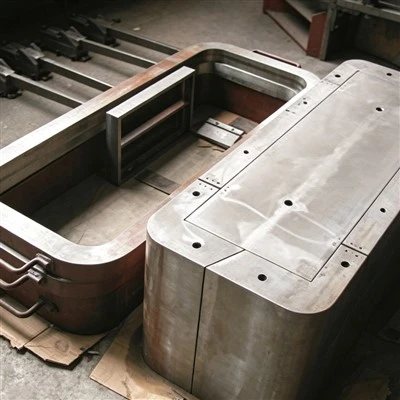
Si vous avez déjà conduit un véhicule électrique, mis sous tension un appareil électroménager ou vous êtes tenu devant un gros moteur industriel, vous avez compté sur les héros méconnus des machines électriques : les stators. Au cœur de chaque stator haute performance se trouve une barre de stator, un conducteur en cuivre complexe dont la forme est précise pour s'adapter parfaitement aux fentes du stator, où il transporte le courant qui génère le champ magnétique entraînant la machine. Ce que vous ne réalisez peut-être pas, c'est que la forme impeccable et cohérente de cette barre de stator dépend entièrement d'un outil dont la plupart des gens n'entendent jamais parler : le moule de formation de barre de stator. En tant que fournisseur possédant des années d’expérience pratique dans la conception et la fabrication de ces outils essentiels, je souhaite lever le voile sur ce qui entre dans la fabrication d’un de ces instruments de précision, étape par étape.
Tout d’abord, expliquons pourquoi le moule de formation de barres de stator est si important. Une barre de stator n'est pas un fil de cuivre droit : elle est soigneusement pliée dans une forme avec des coins pointus et précis, souvent avec plusieurs tours, qui reflètent le contour exact des fentes du stator. Un seul pli mal aligné, même d'une fraction de millimètre, peut entraîner des espaces dans la fente, une augmentation de la résistance électrique, une surchauffe ou même une panne pure et simple du moteur. C'est pourquoi un moule de formage de barres de stator de haute qualité n'est pas simplement un bloc de métal dans lequel sont découpées quelques courbes. Il s'agit d'un système conçu avec précision qui doit tout prendre en compte, depuis l'élasticité du cuivre lors du pliage jusqu'à la dilatation thermique lors d'une utilisation répétée, tout en fournissant des milliers de pièces identiques et impeccables tout au long de sa durée de vie. Pour rappel, lorsque vous choisissez un fournisseur fiable, investir dans un bon moule de formage de barres de stator est bien plus rentable que de dépanner des défauts répétés dans vos barres de stator finies. Si vous souhaitez améliorer votre outillage, notre gamme d'outillage pour bobines comprend une gamme de solutions complémentaires, depuis le moule spécialisé de formage de barres de stator qui est au centre de l'attention ici jusqu'aux outils connexes tels que le moule de presse de bobine, le moule à fente de stator et le moule de formage de bobines qui fonctionnent en tandem pour donner vie à vos composants de stator.
Le processus de fabrication d'un moule de formage de barres de stator est un parcours en plusieurs étapes qui allie métallurgie, usinage de précision, tests rigoureux et raffinement itératif. Cela commence bien avant la découpe du métal, avec une collaboration étroite entre notre équipe d'ingénierie et le client. Chaque stator est différent (puissances de sortie différentes, tailles différentes, géométries de fentes différentes), de sorte que chaque moule de formation de barre de stator est construit sur mesure sur commande. La première étape de notre flux de travail consiste à capturer des spécifications détaillées : les dimensions exactes de la barre de stator, le nombre et l'angle de courbure, l'épaisseur du matériau et le volume de production requis. Nous prenons également en compte le matériau que le client utilisera : la plupart des barres de stator sont en cuivre, parfois recouvertes d'une fine couche d'isolant comme de l'émail ou du polyimide, ce qui ajoute une autre couche de complexité, puisque le moule ne peut pas endommager cette isolation pendant le formage. Une fois que nous avons toutes ces données, notre équipe d'ingénieurs utilise un logiciel de CAO pour cartographier chaque courbe, coin et contour du moule, simulant la façon dont le cuivre se pliera sous pression pour éviter des problèmes courants comme le retour élastique, lorsque le cuivre reprend légèrement sa forme d'origine après le pliage, perdant ainsi ses dimensions finales. Cette simulation numérique est essentielle pour détecter les défauts avant que tout matériau physique ne soit gaspillé.
Vient ensuite la sélection des matériaux de base du moule, une décision qui a un impact direct sur ses performances et sa longévité. Un moule de formage de barres de stator doit résister à des pressions massives et répétées (des tonnes de force sur des milliers, souvent des millions de cycles), de sorte que le matériau de base doit être dur, résistant à l'usure et stable sous la chaleur. Nous utilisons le plus souvent des aciers à outils de type A2 ou D2, connus pour leur excellente dureté et leur résistance à l'abrasion. Pour les applications spécialisées où le moule peut être exposé à des températures plus élevées ou nécessiter des surfaces plus lisses pour protéger l'isolation de la barre de stator, nous pouvons utiliser de l'acier P20 avec des traitements de surface comme la nitruration ou le chromage. Le choix dépend également du volume de production : un moule destiné à des prototypes à faible volume peut utiliser un matériau plus rentable, tandis qu'un moule destiné à une production de masse à grand volume obtient un acier de qualité supérieure qui peut durer des années sans s'user. C'est à cette étape que nous déterminons également si des composants supplémentaires sont nécessaires, comme des broches de guidage, des mécanismes de serrage ou des éjecteurs à ressort pour retirer facilement la barre de stator finie sans l'endommager.
Une fois le matériau sélectionné, il est temps d’usiner les composants essentiels du moule. C'est là que la précision occupe une place centrale : nous travaillons avec des tolérances aussi strictes que 0,001 millimètres, soit plus petites que la largeur d'un cheveu humain. Le processus commence par le fraisage CNC, qui sculpte la forme de base de la cavité et du poinçon du moule : ce sont les pièces qui forment réellement la barre de stator. Les machines CNC modernes à 5 axes nous permettent de créer des surfaces courbes complexes qui seraient impossibles avec les anciens équipements à 3 axes, en garantissant que chaque courbure de la barre de stator corresponde exactement à ce qui a été conçu. Après le fraisage, les composants du moule passent par une étape d'usinage secondaire, souvent l'usinage par électroérosion (EDM), qui utilise des étincelles chargées électriquement pour découper des éléments extrêmement précis, comme de petits rayons aux coins des coudes qui empêchent le cuivre de se fissurer pendant le formage. Les fissures dans une barre de stator sont une voie garantie vers la défaillance, ces petits rayons précis ne sont donc pas négociables. Chaque composant est inspecté à plusieurs points pendant l'usinage, à l'aide de machines à mesurer tridimensionnelles (MMT) qui scannent chaque surface du moule pour confirmer qu'il répond aux spécifications CAO exactes. Aucune pièce n’avance tant qu’elle n’a pas réussi l’inspection : même un seul millimètre mal mesuré peut ruiner un moule entier.
Après l'usinage, les composants du moule subissent un traitement thermique pour conserver leur dureté et leur durabilité. La plupart des aciers à outils doivent être chauffés à des températures élevées (souvent supérieures à 1 000 degrés Celsius), puis trempés rapidement pour atteindre la dureté souhaitée. Ce processus peut cependant provoquer une légère déformation du métal, c'est pourquoi après le traitement thermique, les composants passent par une étape de meulage de précision pour les ramener à leurs dimensions exactes. Le meulage élimine d'infimes quantités de matériau des surfaces de la cavité et du poinçon du moule, garantissant ainsi qu'ils s'emboîtent parfaitement une fois assemblés. Il s'agit d'un autre contrôle de qualité critique : nous testons l'ajustement de chaque composant avec des jauges d'écartement de précision, en nous assurant qu'il n'y a pas plus de quelques millièmes de millimètres entre les surfaces de contact. S'il y a même un petit espace, la pression pendant le formage ne sera pas uniforme, ce qui entraînera des courbures inégales dans la barre du stator.
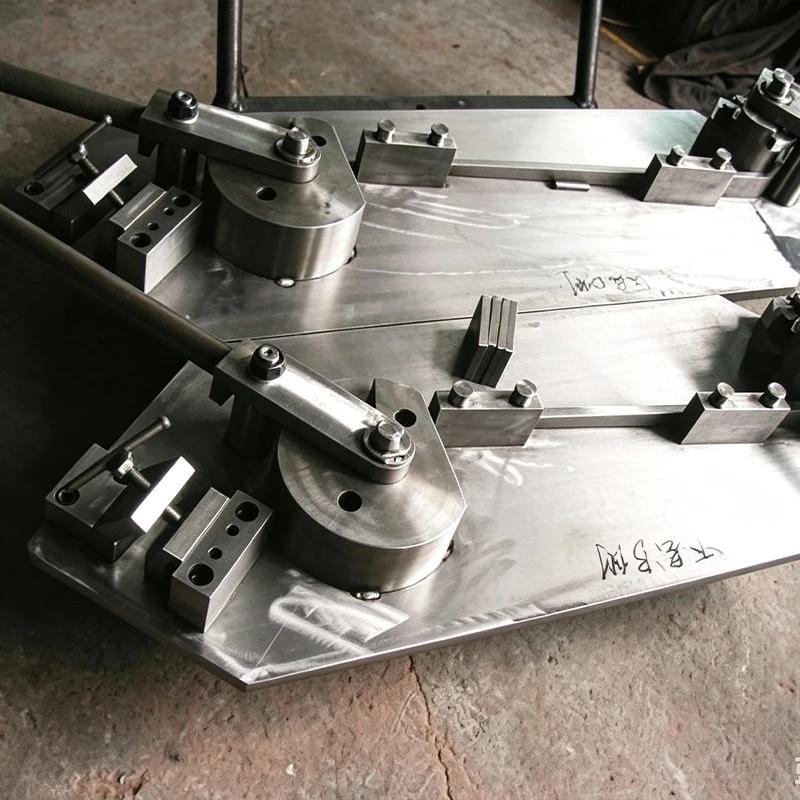
Vient ensuite l’assemblage du moule de formage des barres de stator, un processus qui nécessite un travail manuel minutieux de la part de techniciens expérimentés. Les composants usinés et traités thermiquement (empreinte, poinçon, rails de guidage, mécanismes de serrage et toutes les fonctionnalités optionnelles telles que les éléments chauffants (pour les clients travaillant avec du cuivre plus épais ou plus ductile qui a besoin d'un peu de chaleur pour se plier proprement)) sont assemblés avec des attaches haute tolérance. Nous ajoutons également des broches d'alignement pour garantir que le poinçon se déplace parfaitement le long de la cavité, sans oscillation ni désalignement. Une fois assemblé, l'ensemble du moule est soumis à un essai, une étape qui ne peut être ignorée même si les simulations numériques semblent parfaites. Pour l'essai, nous utilisons un échantillon du matériau en cuivre réel du client, et non un substitut bon marché, pour former des barres de stator de test. Au cours de cet essai, nous vérifions une série de problèmes : les virages forment-ils exactement le bon angle ? Y a-t-il un retour élastique qui modifie les dimensions ? L'isolation de la barre du stator est-elle intacte ? Y a-t-il des marques ou des rayures sur le cuivre qui pourraient causer des problèmes électriques ultérieurement ? Nous testons des dizaines de barres d'échantillons, vérifiant chacune d'entre elles avec des pieds à coulisse, des machines à mesurer tridimensionnelles et même des testeurs d'isolation pour nous assurer que chaque pièce répond aux normes du client. S'il y a un écart (par exemple, un pli est de 0,5 degré ou s'il y a une petite rayure sur le cuivre), notre équipe revient pour ajuster le moule, soit en ré-usinant une petite caractéristique, soit en peaufinant un composant, jusqu'à ce que chaque barre de test soit parfaite. Ce raffinement itératif est ce qui différencie un bon moule d’un excellent.
La dernière étape avant la livraison consiste à appliquer un traitement de surface au moule pour prolonger sa durée de vie et améliorer ses performances. Les traitements courants incluent la nitruration, qui infuse de l'azote dans la surface de l'acier pour le rendre beaucoup plus dur et plus résistant à l'usure, ou une fine couche de carbone de type diamant (DLC), qui crée une surface ultra-lisse qui réduit la friction entre le moule et le cuivre, évitant ainsi les rayures et facilitant l'éjection de la barre finie. Pour les moules qui seront utilisés avec des barres de stator isolées, une surface lisse est essentielle : des surfaces rugueuses ou inégales peuvent déchirer l'isolation, entraînant des défauts coûteux. Nous fournissons également à chaque client un manuel d'utilisation détaillé qui comprend des recommandations d'entretien, comme le nettoyage régulier, la lubrification des pièces mobiles et l'inspection périodique de l'usure des surfaces du moule, afin de garantir que le moule dure le plus longtemps possible.
En tant que fournisseur, je sais qu'un moule de formage de barres de stator n'est pas seulement un outil : c'est la base de votre production de stator. Un moule mal fabriqué peut entraîner des taux de défauts élevés, un gaspillage de matériaux et des temps d'arrêt coûteux, tandis qu'un moule bien conçu et usiné avec précision fournit des barres de stator constantes et de haute qualité qui assurent le bon fonctionnement de votre production. Notre gamme d'outillage pour bobines est conçue pour fonctionner de manière transparente, que vous mettiez à niveau votre moule de formage de barres de stator, que vous ajoutiez un nouveau moule de presse à bobines pour gérer des barres plus grandes ou que vous investissiez dans un moule à fentes de stator pour découper les fentes dans lesquelles vos barres s'inséreront. Pour plus d'informations sur la manière dont notre moule de formage de barres de stator peut répondre à vos besoins de production spécifiques, nous vous encourageons à contacter notre équipe pour discuter de vos besoins et obtenir un devis personnalisé adapté à votre application.
Références :

- Groover, député (2020). Fondamentaux de la fabrication moderne : matériaux, processus et systèmes (7e éd.). Wiley.
- Degarmo, EP, Black, JT et Kohser, RA (2018). Matériaux et procédés de fabrication (13e éd.). Pearson.
- Société des ingénieurs de fabrication. (2021). Manuel de fabrication d'outillage et de matrices de précision (2e éd.). PME.
- Commission électrotechnique internationale. (2019). CEI 60034-1 : Machines électriques tournantes – Partie 1 : Caractéristiques et performances. CEI.
- Kalpakjian, S. et Schmid, SR (2022). Processus de fabrication des matériaux d'ingénierie (8e éd.). Pearson.