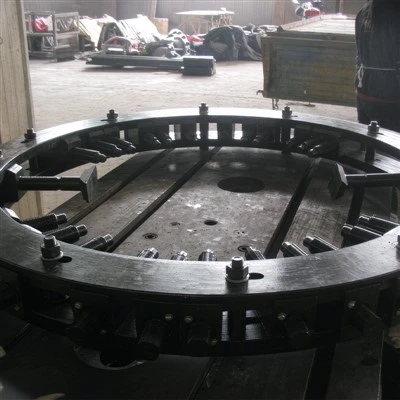
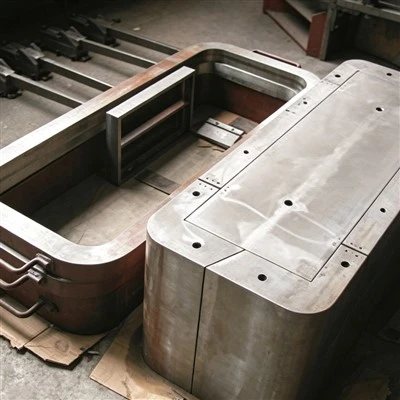
Si vous avez déjà travaillé dans la fabrication de moteurs électriques, vous savez que la barre de stator est le héros méconnu de l'ensemble de l'installation : sa forme, ses tolérances serrées et sa cohérence ont un impact direct sur le fonctionnement du moteur, la puissance qu'il produit et sa durée de vie. Et devinez quoi ? Le moule de formage de barres de stator est l’épine dorsale pour obtenir cette forme correcte. Si votre moule n'est pas calibré, vous risquez des chutes de pièces, des problèmes d'assemblage et de nombreux temps d'arrêt.
Je vends des moules de formage de barres de stator depuis des années, et l'une des questions les plus fréquentes que je reçois de mes clients (contremaîtres d'atelier, responsables qualité, même propriétaires d'équipementiers de petits moteurs qui aiment bricoler sur le sol) est de savoir à quelle fréquence ils doivent calibrer leurs moules et comment le faire correctement sans perdre de temps ni d'argent. Décomposons cela étape par étape, sans jargon sophistiqué, juste des choses réelles que j'ai apprises en regardant des équipes de Détroit, du Mexique et d'Allemagne dépanner leurs propres configurations.
Tout d’abord, soyons clairs : l’étalonnage n’est pas une tâche unique. Cela fait partie de l'entretien de routine, et la fréquence à laquelle vous l'effectuez dépend de deux facteurs importants : le poids de vos cycles de production et la rugosité de vos matériaux. Si vous démarrez 10 000 petites barres de stator de moteur par semaine en utilisant du fil de cuivre standard, vous devrez probablement calibrer tous les 1 000 cycles ou une fois par mois, selon la première éventualité. Mais si vous travaillez avec des barres plus grandes et plus épaisses pour des moteurs industriels et que vous travaillez 24h/24 et 7j/7, vous souhaiterez effectuer une vérification rapide à chaque quart de travail et un étalonnage complet tous les 500 cycles. Je dis toujours à mes clients d'enregistrer leur utilisation de moules et de faire de l'étalonnage une étape non négociable de leur temps d'arrêt hebdomadaire, sans exception.
Avant de passer aux étapes proprement dites, parlons des outils dont vous aurez besoin, car saisir le mauvais objet ne fera que rendre votre journée plus difficile. Vous n'avez pas besoin d'une balance de laboratoire à 10 000 $ ou d'un tracker laser sophistiqué (même si ceux-ci sont bien si vous les avez). Les bases sont : un pied à coulisse numérique avec une précision d'au moins 0,01 mm (évitez les modèles bon marché en quincaillerie : ils mentent), un jeu de jauges d'épaisseur de précision, une règle au moins aussi longue que votre barre de stator la plus longue, un jeu de jauges d'entrée/sortie spécifiques à la forme de la barre de votre moule et un multimètre de qualité si vous vérifiez les écarts électriques dans les surfaces de formage du moule. Oh, et n'oubliez pas une zone de travail propre : pas de copeaux, pas de restes de flocons de cuivre, pas d'outils aléatoires qui traînent. Même un minuscule éclat de métal peut perturber un étalonnage d'une fraction de millimètre, et c'est tout ce qu'il faut pour ruiner une barre.
Passons maintenant aux choses intéressantes : le processus d'étalonnage étape par étape. Je vais garder cela réel, pas comme les manuels génériques publiés par les fabricants qui sautent la partie où vous vous trompez les deux premières fois.


Étape 1 : Pré-nettoyer le moule et préparer les contrôles
Tout d’abord, retirez le moule de la presse et démontez les moitiés de formage : c’est là que se produit le façonnage proprement dit. Prenez une brosse dure (en laiton, pas en acier, pour ne pas rayer les surfaces du moule) et débarrassez-vous du moindre morceau de copeaux de cuivre, de poussière et d'ancienne accumulation d'agent de démoulage. Ces minuscules résidus s'usent sur le moule avec le temps, donc si vous les laissez pendant l'étalonnage, vous vérifiez sur une surface sale, et non sur l'outil lui-même. J'essuie habituellement les surfaces avec de l'alcool isopropylique et un chiffon non pelucheux, puis je laisse sécher pendant 10 minutes. Si votre moule comporte des plaques d'usure (ce sont les pièces remplaçables qui subissent le plus gros de la pression de la barre), il est temps de vérifier s'il y a des bosses ou des rayures. S'ils sont un peu endommagés, les remplacer d'abord rendra votre étalonnage beaucoup plus précis. Si vous n'êtes pas sûr d'avoir besoin de nouvelles plaques, vous pouvez consulter notre page de moules pour fentes de stator pour plus d'informations sur les composants et les spécifications remplaçables.
Étape 2 : Vérifiez l'alignement de la base
La première grande vérification d'étalonnage consiste à s'assurer que les deux moitiés de votre moule de formage de barres de stator sont parfaitement alignées. Le désalignement est ici la cause n°1 des barres de stator déséquilibrées, et c'est très courant si le moule a été déplacé récemment ou si la presse a été heurtée. Posez la règle sur le dessus des deux moitiés du moule, puis utilisez les jauges d'épaisseur pour vérifier l'écart entre la règle et la surface de formation du moule en 3 ou 4 points sur la longueur du moule. Si l'écart est supérieur à 0,02 mm entre deux points, vous devez ajuster l'alignement. La plupart des moules ont de petites vis de réglage sur les côtés ou sur la base que vous pouvez desserrer pour déplacer légèrement la moitié du moule vers la gauche ou la droite, vers l'avant ou vers l'arrière. Je fais toujours de petits ajustements : je tourne une vis 1/8 de tour à la fois, pas un tour complet. Après chaque réglage, serrez les vis de réglage juste assez pour maintenir le moule en place, puis revérifiez avec la règle. Ne serrez pas complètement toutes les vis avant d'avoir terminé cette pièce. Un serrage excessif peut déformer la base du moule et perturber l'alignement. Si vous travaillez sur un autre type d'outil, notre page de moules de formage de bobines contient des conseils d'alignement similaires pour d'autres pièces.
Étape 3 : Vérifiez les dimensions de la cavité de formage
Une fois l'alignement bon, il est temps de vérifier la forme réelle de la cavité de la barre, car c'est ce qui détermine le résultat de la barre. Prenez votre pied à coulisse numérique et mesurez plusieurs points sur la longueur et la largeur de la cavité : les sections droites, les rayons de courbure, les zones d'encoche où la barre s'insérera dans les fentes du stator du moteur. Notez chaque mesure. Maintenant, croisez-les avec les spécifications originales de votre moule : vous devriez avoir une copie imprimée du moment où vous avez acheté le moule, ou si vous êtes un client régulier, contactez notre équipe et nous pourrons vous envoyer les spécifications numériques de votre modèle spécifique. Si une mesure est erronée de plus de 0,03 mm, c'est votre écart. Par exemple, si la cavité est censée avoir une largeur de 12 mm au niveau du coude central et que votre mesure est de 12,07 mm, c'est trop large. La plupart des moules sont équipés de cales (pièces métalliques fines et précises) qui s'insèrent entre la base du moule et l'insert de formage pour ajuster la taille. Ajoutez une cale si vous devez réduire la cavité ou retirez une cale si elle est trop grande. Encore une fois, de petits ajustements, et toujours re-mesurer après chaque changement. Les jauges go/no-go sont également utiles ici : faites glisser la jauge dans la cavité ; si cela ne correspond pas comme il est censé le faire, vous savez que vous avez besoin d’un ajustement. Si vous travaillez sur un outil de presse qui gère les bobines avant le formage, notre page sur les moules de presse à bobines contient des conseils sur l'ajustement de ces étapes de préparation afin que l'étalonnage final de votre moule soit encore plus précis.
Étape 4 : Vérifiez le rayon de courbure et le parallélisme
Le rayon de courbure est la partie qui fait le plus trébucher les gens. Si votre courbure est même 0,5 mm plus petite ou plus grande qu'elle ne devrait l'être, la barre ne rentrera pas dans la fente du stator ou provoquera une friction lorsque le moteur tourne. Pour vérifier cela, vous pouvez soit utiliser une jauge de rayon dédiée (ce sont celles incurvées qui ressemblent à de minuscules rapporteurs), soit si vous avez un échantillon d'une barre de stator de forme correcte datant de l'époque où le moule était neuf, placez l'ancienne barre à côté de la cavité du moule actuel et comparez. Je préfère la méthode des barres d'échantillonnage car elle est rapide pour les contrôles au sol : il suffit de les poser côte à côte et de voir si elles s'alignent à chaque courbe. Pour le parallélisme, prenez des mesures au pied à coulisse aux deux extrémités des sections droites de la cavité. Les deux mesures doivent être identiques à 0,02 mm près. Si ce n'est pas le cas, cela signifie qu'un côté du moule est plus haut que l'autre, ce qui fera tordre la barre lors de sa formation. La plupart des moules ont des vis de réglage de la hauteur au bas de chaque moitié : ajustez-les comme vous l'avez fait pour l'alignement, en vérifiant après chaque petit changement.
Étape 5 : Exécutez une barre de test et validez l'étalonnage
Voici la partie qui ne figure pas dans les guides génériques : vous pouvez mesurer tous les nombres, mais le seul véritable test consiste à fabriquer une véritable barre de stator et à la vérifier. N'utilisez pas votre bon cuivre de production pour cela : prenez une bobine de ferraille du même fil ou barre que vous utilisez régulièrement. Passez-le dans le moule, formez-le, puis prenez vos pieds à coulisse et mesurez chaque point critique sur la barre de test. Vérifiez la longueur, la largeur, les angles de courbure, la profondeur de l'encoche et la rectitude de la barre sur toute sa longueur. Si la barre de test est parfaite, vous avez terminé. S'il est désactivé, revenez en arrière et vérifiez vos réglages. Le plus souvent, il s'agit d'un petit ajustement d'alignement que vous avez manqué, ce qui n'est pas un gros problème. J'exécute toujours deux barres de test pour être sûr, juste pour tenir compte des variations aléatoires de la presse.
Maintenant, quelques conseils de pro que j'ai retenus au fil des années et qui peuvent vous éviter des heures de maux de tête : Tout d'abord, étiquetez vos mesures d'étalonnage. Notez la date, le nombre de cycles et les ajustements que vous avez effectués sur un autocollant apposé sur le moule ou dans votre carnet d'entretien. De cette façon, si vous commencez à rencontrer des problèmes quelques semaines plus tard, vous pouvez revenir en arrière et voir quand les choses ont commencé à se produire, au lieu de deviner. Deuxièmement, remplacez les pièces d’usure de manière proactive et non réactive. Si votre moule a une plaque d'usure qui commence à présenter des rayures, n'attendez pas que l'étalonnage soit terminé pour la changer : remplacez-la pendant un temps d'arrêt planifié alors que vous êtes déjà en train de calibrer. Troisièmement, si vous déplacez un moule vers une autre presse ou un nouvel emplacement, calibrez-le toujours après sa configuration. Même un mouvement court peut perturber l'alignement, en particulier pour les moules plus grands. Et si vous achetez un nouveau moule, sachez qu'un moule de formage de barres de stator bien construit conservera son calibrage plus longtemps qu'un moule moins cher, il vaut donc la peine d'investir dans la qualité au lieu d'opter pour le prix le plus bas.
Attendez, je devrais également mentionner les erreurs courantes que font les gens qui gâchent l'étalonnage : utiliser des outils de mesure usés (un pied à coulisse avec un cadran coincé vous donnera des chiffres erronés), précipiter l'étape d'alignement (serrer les vis trop rapidement) et ne pas nettoyer soigneusement le moule avant les vérifications. J'ai vu une équipe passer 2 heures à calibrer un moule pour se rendre compte plus tard qu'il y avait des copeaux de cuivre coincés dans la zone de pliage, ce qui gâchait les mesures – une perte de temps totale. Ne soyez pas cette équipe.
En fin de compte, l'étalonnage de votre moule de formage de barres de stator n'est pas seulement une tâche de maintenance : c'est la façon dont vous assurez le bon fonctionnement de votre production, réduisez les rebuts et fabriquez des pièces qui fonctionnent comme prévu. Si vous êtes à la recherche d'un nouveau moule ou si vous avez besoin d'aide pour dépanner un moule existant qui ne se calibre pas correctement, mon équipe et moi sommes là pour vous aider. Nous avons travaillé avec des constructeurs automobiles de toutes tailles, des petites startups aux constructeurs OEM mondiaux, et nous pouvons vous fournir les moules, les conseils et l'assistance dont vous avez besoin pour maintenir votre qualité.
Références :
- Miller, J. (2021). Calibrage de précision pour les outils de formage de bobines. Journal d'ingénierie manufacturière, 45(3), 112-118.
- Smith, L. (2022). Pièges courants dans la fabrication de barres de stator. Journal de maintenance de l'industrie automobile, 18(2), 45-52.
- Association mondiale de l'outillage. (2023). Meilleures pratiques pour la maintenance et l'étalonnage des moules de formage. Rapport technique GTA-23-07.