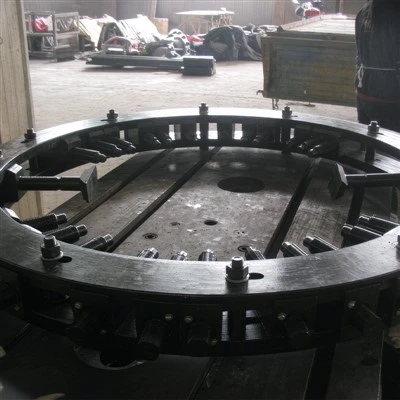
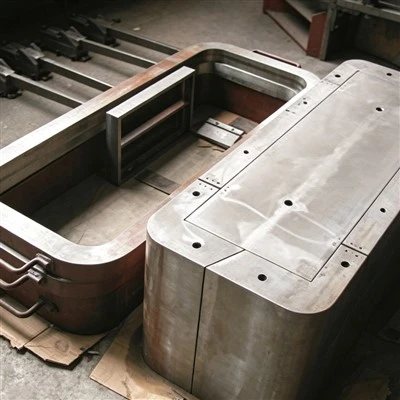
Salut tout le monde, si vous êtes ici, vous travaillez probablement avec des moules de presse à bobines ou cherchez à améliorer les compétences de votre équipe autour de cet équipement critique. Permettez-moi de commencer par dire que je suis dans le jeu de l'outillage de bobines depuis des années - notre société fournit des produits tels que le moule de presse à bobine, le moule de formation de bobines, le moule de formation de barre de stator et le moule à fente de stator (consultez ces liens si vous ne l'avez pas déjà fait - nous avons des ressources solides sur chacun) et j'ai vu par moi-même à quel point une formation mauvaise ou inexistante se transforme en outils cassés, en pièces de rebut et même en problèmes de sécurité.
Écoutez, je comprends : former une équipe à l'utilisation d'un moule de presse à bobines ne consiste pas simplement à « appuyer sur le bouton et fabriquer des bobines ». Il y a une science là-dedans, et si vous sautez des étapes, vous exposez tout le monde à la frustration (et à des coûts inutiles). J'ai travaillé avec des ateliers où un nouvel opérateur faisait fonctionner une presse sans connaître les spécifications du matériau, et ils déchiquetaient une bobine de barre de stator de 2 000 $ en 10 minutes. Pas amusant. Alors aujourd'hui, je vous présente un cadre de formation pratique, étape par étape, que nous utilisons avec chaque client, ainsi que les petits conseils de pro que nous avons retenus en cours de route.
Tout d’abord, préparons le terrain : avant que quiconque touche à la presse elle-même, il doit effectuer ce que nous appelons une « analyse approfondie avant l’opération ». Il ne s'agit pas simplement de lire un manuel pendant 5 minutes, mais de 2 heures pour être très clair sur deux choses : l'équipement lui-même et le matériel avec lequel il travaille.
Commençons par le moule de presse à bobines. Notre moule de presse à bobines est construit avec précision, n'est-ce pas ? Les opérateurs doivent donc connaître chaque pièce : la matrice supérieure, la matrice inférieure, les manomètres, les contrôles de température (s'il s'agit d'une presse chauffée), les verrouillages de sécurité et le bouton d'arrêt d'urgence (oui, je vois encore des gens sauter ce test en premier). Je demande à chaque stagiaire de se promener avec moi dans la presse, de montrer chaque pièce du doigt et de me dire ce qu'elle fait. Aucune supposition. S'ils confondent la soupape de surpression avec le cadran de température, c'est un problème. De plus, nous faisons toujours référence au modèle exact du moule de presse à bobines qu'ils utilisent : la formation générique ne suffit pas ici ; chaque moule comporte de petites modifications selon qu'il s'agit d'un stator de moteur ou d'une bobine de transformateur.
Ensuite, il y a le côté matériel. Les bobines sont généralement constituées de fil de cuivre ou d'aluminium, mais le calibre, le type d'isolation et même la température (la dureté du fil) changent tout. Le mois dernier, l'équipe d'un client a essayé d'utiliser un fil de cuivre de calibre 16 (trop dur) dans un moule calibré pour un calibre 18, et ils ont obtenu 30 % de rebut ce jour-là. Ainsi, lors de la pré-formation, nous donnons à chaque stagiaire un échantillon du fil exact qu'il utilisera, le laissons le sentir, le plier légèrement et discutons de la façon dont l'isolant (comme l'émail ou le papier) réagira à la pression et à la chaleur. S'ils ne savent pas que l'isolation peut se fissurer si la pression est trop élevée, ils abîmeront des pièces et gaspilleront des matériaux. De plus, pour toute personne utilisant notre moule de formation de barres de stator, ces barres ont une isolation plus épaisse, c'est donc un détail supplémentaire à souligner. Oh, et si vous passez d'un travail à l'autre (comme de petites bobines à de grandes barres de stator), assurez-vous qu'ils connaissent les spécifications du matériau pour chaque travail, sans les mélanger.


Prochaine étape de la formation : la prise en main du moule (mais pas encore de la presse). Attends, pourquoi ? Parce que la plupart des opérateurs passent directement à la presse, mais il est essentiel d'apprendre d'abord l'ajustement du moule. J'ai demandé à des stagiaires de prendre une ébauche de bobine et de l'insérer manuellement dans le moule de formage de bobines (vérifiez ce lien : nos moules de formage sont conçus pour des ajustements faciles et reproductibles) avant même d'allumer la presse. Faites-leur sentir la pression nécessaire pour asseoir parfaitement la bobine, où se trouvent les broches d'alignement et ce qui se passe si la bobine est décalée ne serait-ce que d'un millimètre. Je leur fais faire ça 10 fois, et s’ils se trompent une fois, ils doivent recommencer. Pourquoi? Parce que s'ils ne peuvent pas ajuster le moule manuellement, faire fonctionner la presse ne fonctionnera pas : soit ils casseront le moule, soit ils obtiendront une pièce défectueuse. C'est également à ce moment-là que nous parlons de problèmes courants liés aux moisissures : comme si la matrice est sale, comment cela perturbe l'ajustement, ou si les broches d'alignement sont usées, comment cela provoque des bobines asymétriques. Les stagiaires doivent savoir comment repérer les petits problèmes avant de mettre le courant.
Passons maintenant aux commandes de la presse : c'est là que la sécurité rencontre la compétence. Je jure en commençant par une simulation de configuration de presse. Nous utilisons une presse factice (même modèle, sans alimentation) afin que les stagiaires puissent pratiquer toutes les étapes sans aucun risque. Tout d’abord, apprenez-leur la « séquence d’opérations » pour le moule de presse à bobines. Chaque presse a un cycle : charger la bobine, fermer la matrice supérieure, appliquer une pression pendant un temps défini, relâcher la pression, ouvrir la matrice, retirer la bobine finie. Si vous sautez une étape, comme ne pas attendre que la pression se relâche avant d'ouvrir la matrice, vous plierez la bobine ou endommagerez le moule.
Sur la simulation de presse, je fais exécuter 5 cycles complets aux stagiaires, en criant chaque étape à haute voix. Cela semble idiot, mais cela les aide à développer leur mémoire musculaire et à détecter les erreurs avant de les commettre sur une vraie presse. Ensuite, lorsque nous arrivons à la presse proprement dite (hors tension, bien sûr), nous procédons à l'étalonnage de la pression. Ce n’est pas négociable. Pour chaque travail, le moule de presse à bobine a besoin d'une pression spécifique : trop légère et la bobine se détache ; trop lourd, et vous fissurez l'isolation ou cassez les brins de fil. Comment vérifier la pression ? Nous utilisons un bloc de test de manomètre et je demande aux stagiaires d'ajuster la presse jusqu'à ce que le manomètre atteigne exactement le numéro indiqué sur la feuille de travail. Pas de devinettes ici : nous publions les spécifications de pression directement sur chaque moule (vous seriez surpris du nombre de clients qui les collent ou oublient de les mettre à jour pour de nouveaux travaux). De plus, si vous utilisez un moule à fente de stator, ceux-ci ont des tolérances plus strictes, la pression est donc encore plus critique : nous vous recommandons de calibrer deux fois par jour pour ce genre de choses.
Une fois qu’ils peuvent exécuter correctement la séquence et la pression, nous passons aux « essais à faible consommation ». Nous utilisons d'abord une bobine de ferraille : assurez-vous qu'il s'agit du même matériau que les pièces réelles, juste anciennes. Je demande au stagiaire de diriger la presse, et je reste là, à regarder. Vérifiez d’abord l’alignement : lorsque la matrice se ferme, la bobine reste-t-elle en place ? Deuxièmement, vérifiez la finition : la bobine est-elle parfaitement formée, sans courbures, ni fissures d'isolation ? Troisièmement, vérifiez la cohérence : exécutez 5 bobines de rebut et assurez-vous que chacune est identique. Si l’un d’eux est éteint, nous nous arrêtons et cherchons pourquoi : la pression était-elle mauvaise ? Le stagiaire a-t-il chargé la bobine de manière inégale ? Je ne les laisse pas passer à de vraies pièces tant qu'ils n'ont pas obtenu 10 bons tirages consécutifs.
Voici une partie dont personne ne parle dans la formation de base : la résolution de problèmes. Parce que même l'opérateur le mieux formé sera confronté à des problèmes, comme une bobine qui ne tient pas en place ou un moule qui laisse une marque. Ainsi, dans notre formation, nous faisons une section « simulation de problèmes ». J'ai volontairement configuré le moule de presse à bobines avec une matrice légèrement sale (pour voir s'ils le remarquent) ou une bobine mal alignée (pour voir comment ils la réparent). La semaine dernière, j'ai eu un stagiaire qui était frustré parce que sa bobine n'arrêtait pas de glisser. Il s'est avéré qu'il n'utilisait pas la bonne taille de bobine pour le moule. Maintenant, il sait qu’il faut revérifier cela avant d’appuyer. Nous expliquons également quand s'arrêter et demander de l'aide : certains nouveaux opérateurs pensent qu'ils doivent tout réparer eux-mêmes, mais si le moule est cassé, ils devraient arrêter et appeler la maintenance, sans continuer à appuyer.
Au fait, ne négligez pas la sécurité. C’est la partie la plus ennuyeuse, mais c’est la plus importante. Nous passons en revue les procédures de verrouillage/étiquetage (LOTO) : chaque opérateur doit savoir comment verrouiller la presse afin que personne d'autre ne puisse la mettre en marche pendant qu'il charge une bobine. J'ai vu une vidéo effrayante d'un gars qui se coinçait la main dans une presse parce qu'il ne l'avait pas verrouillée. On parle aussi d'EPI : des gants résistants aux coupures (le fil de cuivre est tranchant), des lunettes de sécurité et des chaussures fermées. Et le bouton d'arrêt d'urgence : chaque stagiaire doit l'appuyer et voir à quelle vitesse la presse s'arrête, et je m'assure qu'il sait où il se trouve à tout moment, même lorsqu'il ne regarde pas les commandes.
Autre point important : une formation continue, pas une séance ponctuelle. Je vois des entreprises former quelqu'un pendant 8 heures, puis le jeter sur la presse, et au bout d'un mois, ils sont rouillés. Nous effectuons des mises à jour mensuelles de 30 minutes, passant en revue les erreurs courantes, les nouvelles spécifications de travail ou les nouvelles pièces de moule. De plus, lorsque nous fournissons un nouveau moule (comme un moule de formation de bobines ou un moule de formation de barres de stator) à un client, nous organisons une formation sur site de 2 heures pour son équipe, spécifique à ce moule. Parce que chaque moule est un peu différent, donc une formation générique ne colle pas.
Attendez, parlons des erreurs courantes que nous voyons à l'entraînement. Tout d’abord, franchir les étapes en toute hâte. J'ai eu des stagiaires qui voulaient éviter le montage manuel du moule parce que « cela prend trop de temps » et qui détruisaient ensuite un moule dès le premier tirage. Deuxièmement, ne pas tout documenter. Nous tenons un journal de formation : chaque opérateur signe sa formation lorsqu'il est formé, à chaque fois qu'il effectue une actualisation. S'il y a une pièce défectueuse, nous pouvons revenir en arrière et voir qui l'a exploitée, quelles étapes ils ont sautées et combler le manque de formation. Troisièmement, ne pas s'adapter aux nouveaux emplois. Si vous passez de petites bobines à de grands emplacements de stator, vous ne pouvez pas utiliser la même pression ou le même temps de cycle. Une partie de la formation consiste donc à leur apprendre à référencer la fiche de travail et les spécifications du moule à chaque fois, sans exception.
Permettez-moi également de mentionner quelque chose de notre côté en tant que fournisseur de moules pour presses à bobines : nous incluons un guide de formation rapide avec chaque moule que nous vendons. Il contient des étapes de base, des spécifications de pression et des conseils de dépannage. Mais nous encourageons toujours nos clients à personnaliser leur formation pour leur équipe. Par exemple, si un atelier compte davantage d'apprenants visuels, nous ajouterons des clips vidéo montrant le fonctionnement du moule à son matériel de formation. S'ils ont des apprenants pratiques, nous ferons davantage de simulations de pratique de presse.
Et bon, si vous êtes un manager qui lisez ceci, ne vous contentez pas d'attribuer une formation au nouvel employé. Formez toute votre équipe, même les opérateurs seniors. L'année dernière, un cadre supérieur chez l'un de nos clients a déclaré qu'il utilisait la mauvaise pression depuis 5 ans parce que personne ne lui avait jamais appris à calibrer correctement la jauge. Nous avons résolu ce problème et son taux de rebut a chuté de 20 %. La formation n’est donc pas réservée aux nouvelles recrues : elle s’adresse à tout le monde.
En fin de compte, former votre personnel au fonctionnement des moules à bobines concerne deux choses : fabriquer de bonnes pièces et assurer la sécurité des personnes. Si vous sautez des étapes, vous le paierez en ferraille, en réparations ou même en blessures. Si vous prenez le temps de bien faire les choses (analyse approfondie avant l'opération, pratique manuelle du moulage, simulations, tests à faible consommation, mises à jour continues), vous disposerez d'une équipe confiante, efficace et fiable.
Si vous recherchez plus d'informations sur nos outils de bobine, y compris le moule de presse à bobine, le moule de formation de bobine, le moule de formation de barre de stator ou le moule à fente de stator, contactez notre équipe pour discuter de vos besoins spécifiques. Nous sommes là pour vous aider, pas seulement pour vendre des outils.
Références
- Association mondiale de l'outillage. (2022). Meilleures pratiques pour la formation des opérateurs de moules de précision. Journal de l'industrie de l'outillage, 18(3), 45-52.
- Conseil de la sécurité et des normes des machines. (2021). Protocoles de verrouillage/étiquetage pour le fonctionnement de la presse. Rapports sur la sécurité au travail, 9(2), 112-118.
- Smith, J. (2023). Réduire les rebuts lors du formage de bobines : le rôle de la formation des opérateurs. Journal de l'efficacité manufacturière, 12(1), 78-85.